 EN

Un soudage et un contrôle appropriés sont essentiels dans la fabrication de citernes en aluminium.
Un camion-citerne en aluminium n’est pas défini uniquement par le matériau du réservoir. Son fonctionnement fiable dépend de la façon dont le réservoir est fabriqué, de la manière dont chaque joint est contrôlé et de la façon dont l’ensemble fini est inspecté avant sa mise en service. Du point de vue d’un conseiller en sélection de véhicules commerciaux, la question pratique est de savoir si le dossier de fabrication, l’accès aux inspections et le cycle d’utilisation prévu sont compatibles — et non simplement si le réservoir est décrit comme étant en aluminium.
Cela importe parce que la fabrication d’un réservoir implique l’assemblage de sections minces et épaisses, de raccords, de cloisons, d’ouvertures d’homme et d’interfaces structurelles en un seul système clos. Un processus rigoureux aide l’acheteur à évaluer un camion-citerne en aluminium avec plus de confiance, tout en offrant au fabricant des points de contrôle clairs pour éviter les retouches.
Pourquoi le soudage des réservoirs en aluminium exige-t-il des procédures de contrôle spécifiques
Le soudage d’un réservoir en aluminium exige une préparation rigoureuse. Les surfaces en aluminium peuvent présenter des couches d’oxyde, d’humidité, d’huile ou de contaminants provenant de l’atelier, et ces conditions peuvent nuire à la régularité des soudures. Les recommandations industrielles en matière de soudage identifient couramment la contamination et les paramètres inadaptés comme des facteurs favorisant la porosité. Cela ne signifie pas que tous les soudures en aluminium présentent le même risque ; cela signifie que la procédure de soudage, le choix de la baguette d’apport, la méthode de nettoyage, la disposition du gaz de protection et l’ajustement des joints doivent être maîtrisés en fonction du matériau réel et de la conception du réservoir.
Un point de contrôle utile est l’accès à l’inspection ; avant de prendre une décision, reliez-le aux opérations de chargement et de déchargement. Pour un camion-citerne en aluminium destiné à subir de nombreux cycles, l’équipe de fabrication doit faciliter l’inspection des zones critiques plutôt que de considérer celle-ci comme une simple formalité administrative à la fin de la production.
Commencez par la traçabilité du matériau et des joints
Avant le début du soudage, l’atelier doit être en mesure d’identifier les pièces de matière et la séquence de travail approuvée pour la cuve. L’ajustement est crucial au niveau des enveloppes, des fonds, des cloisons, des supports, des raccords de tuyauterie et des ouvertures, car des jeux ou des déformations peuvent compliquer le contrôle de la chaleur. Des instructions de travail claires aident l’équipe à maintenir une géométrie constante des joints et rendent les inspections de soudure ultérieures plus significatives.
La traçabilité est également utile pour l’acheteur. Elle établit un lien entre la cuve terminée et les documents correspondants relatifs à la matière, à la procédure de soudage et aux rapports d’inspection. Le contenu exact du dossier documentaire doit être confirmé selon le projet, la cargaison et la juridiction concernés ; il ne doit pas être déduit d’une description générale du produit.
Intégrer la qualité dans la fabrication des citernes, et non la rajouter après coup
La fabrication fiable de citernes est une suite de décisions contrôlées. La première décision concerne l’aptitude à l’usage : le fluide transporté, la charge utile prévue, les conditions de parcours, la fréquence de chargement et la procédure de nettoyage influencent tous la configuration de la citerne. La décision suivante porte sur le contrôle de la production : les dispositifs de maintien, la préparation des joints, la séquence de soudage et la gestion des déformations doivent toutes être adaptées à cette configuration.
Par exemple, la séquence de soudage peut influencer la façon dont la chaleur s’accumule sur une grande enveloppe ou autour d’une zone de raccordement concentrée. Le volet des spécifications est essentiel ; la question suivante porte sur le comportement réel de la citerne dans l’usage quotidien. Si un assemblage n’est pas accessible pour un contrôle visuel ou une évaluation de réparation, une disposition théoriquement acceptable peut générer une charge de maintenance évitable.
- Contrôle de l’assemblage : vérifier l’alignement et l’état du joint avant le soudage, plutôt que de chercher à corriger un mauvais assemblage en ajoutant du métal d’apport.
- Contrôle de la propreté : conserver des outils et des matériaux de préparation adaptés au travail de l’aluminium afin de réduire les transferts de contamination.
- Cohérence du processus : utiliser les procédures approuvées et du personnel qualifié, conformément aux exigences du projet et aux règles applicables.
- Conscience des effets de la chaleur et de la déformation : organiser le travail de façon à ce que les contrôles dimensionnels restent pratiques aux interfaces critiques.
À quoi ressemble un plan pratique d’inspection des soudures
L’inspection des soudures doit être planifiée en parallèle avec la fabrication. L’examen visuel constitue une méthode fondamentale pour détecter les discontinuités superficielles accessibles et vérifier le profil des soudures, mais il ne représente qu’une composante de la décision de mise en service. Selon la conception, les exigences contractuelles et la réglementation applicable, le plan peut également inclure des contrôles dimensionnels, des essais d’étanchéité et des examens non destructifs sélectifs. La méthode appropriée ainsi que les critères d’acceptation doivent être définis spécifiquement pour le réservoir concerné — et non copiés depuis une application non liée, telle que celle d’un véhicule ou d’un récipient sous pression.
Préférer des contrôles échelonnés plutôt qu’un seul examen final
- Examen pré-soudage : vérifier l’identification des matériaux, la préparation, l’ajustage des joints, l’état des consommables et la disponibilité de la procédure.
- Examen en cours de soudage : surveiller la séquence, la propreté et tout signe visible nécessitant une correction avant que les travaux ultérieurs ne masquent la zone.
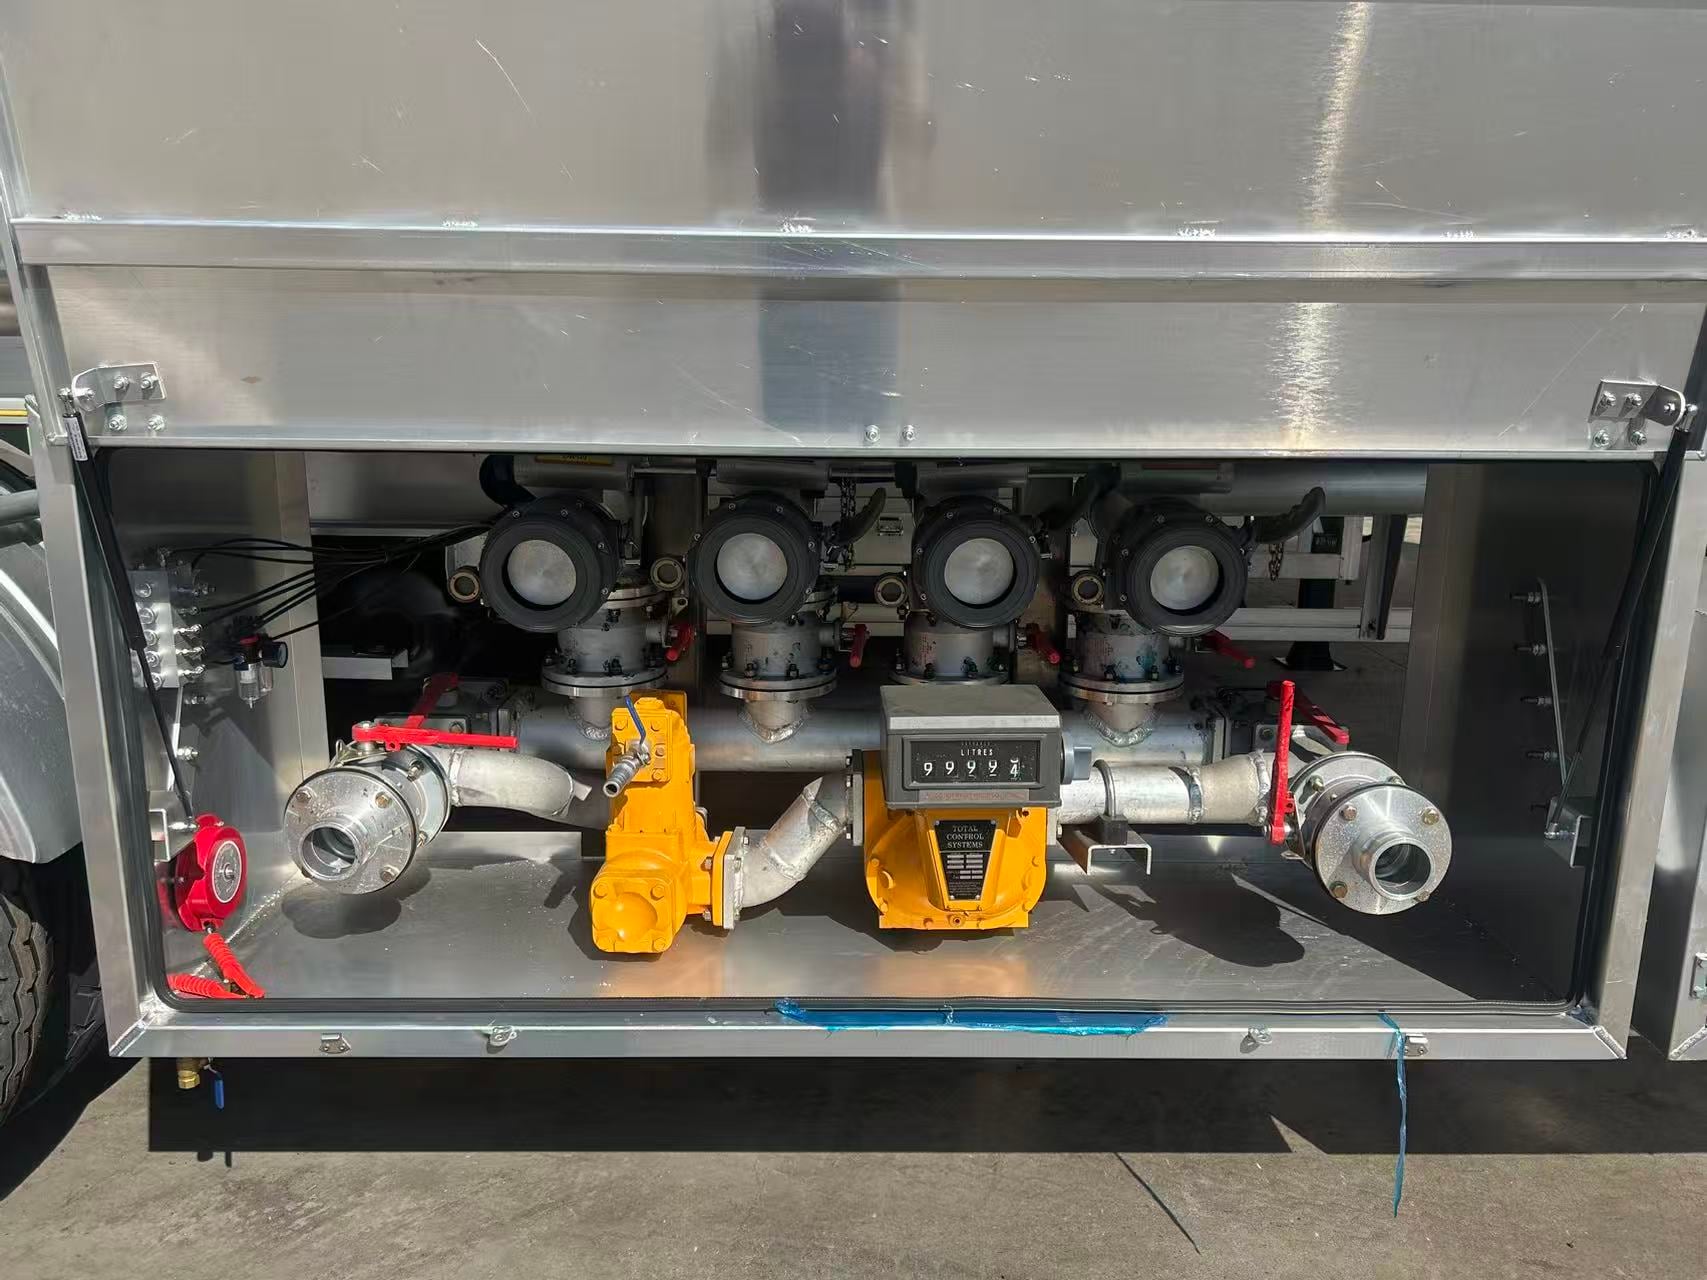
- Examen visuel et dimensionnel final : examiner les soudures, les fixations, les ouvertures et la géométrie du réservoir accessibles, en les comparant aux plans approuvés et aux critères requis.
- Vérification de l’intégrité : effectuer le test d’étanchéité ou tout autre test d’intégrité spécifié, selon la méthode approuvée et sous des conditions de sécurité garanties.
- Enregistrement de l’achèvement : relier les résultats, les réparations éventuelles et la décision finale à l’enregistrement d’identification du réservoir.
Cette approche par étapes est particulièrement utile pour la soudure de réservoirs en aluminium, car une découverte tardive peut exiger un accès qui n’est plus simple. Il ne s’agit pas uniquement d’un problème lié au matériau ; plus précisément, l’exposition, la séquence de fabrication et les pratiques d’inspection influencent tous le résultat.
Questions que les acheteurs devraient poser avant d’accepter un camion-citerne en aluminium
Un acheteur n’a pas besoin de prescrire le processus d’atelier, mais les bonnes questions permettent de déterminer si le camion-citerne en aluminium a été fabriqué selon un plan qualité cohérent. Demandez comment les zones critiques de soudure sont identifiées, quelles inspections sont prévues lors du montage (fit-up) et à la fin de la fabrication, comment les réparations sont documentées et comment le contrôle final d’intégrité est enregistré. Demandez également quels critères sont propres au projet, car la compatibilité avec la cargaison et les réglementations locales peuvent modifier les preuves requises.
| Zone d’analyse | Pourquoi cela compte | Question utile |
|---|---|---|
| Préparation des joints | Contribue à réduire la variabilité évitable des soudures. | Quelles vérifications préalables au soudage — portant sur le montage (fit-up) et la propreté — sont documentées ? |
| Séquence d’inspection | Permet de détecter les problèmes tant que l’accès y est encore possible. | Quelles vérifications sont effectuées avant que les fermetures ou les fixations n’entravent l’accès ? |
| Essai d’intégrité | Appuie la prise d’une décision contrôlée de mise en service. | Quelle méthode d’essai et quel enregistrement d’acceptation s’appliquent à cette citerne ? |
| Traçabilité des réparations | Montre comment les écarts ont été résolus. | Comment les réparations et les réexamens sont-ils liés à l’enregistrement du réservoir ? |
Transformez l’inspection des soudures en un avantage opérationnel à long terme
La valeur de l’inspection des soudures ne se limite pas à la détection de défauts visibles. Une traçabilité claire de la fabrication et de l’inspection aide les équipes de maintenance à mieux comprendre le réservoir, facilite la communication lorsque les conditions d’exploitation changent, et fournit aux équipes achats une base de comparaison plus cohérente. Pour les flottes et les entreprises logistiques, cela peut s’avérer plus utile que de se fier uniquement à des allégations générales concernant l’aluminium.
Lors de l’évaluation d’un camion-citerne en aluminium, considérez la fabrication de la citerne comme un système contrôlé : la préparation des matériaux, la conception des joints, l’exécution du soudage, les inspections par étapes, la vérification de l’intégrité et la tenue des registres doivent se renforcer mutuellement. Si l’itinéraire et la charge sont stables, cela peut constituer un point de départ pratique pour les discussions avec les fournisseurs. Lorsque la cargaison, les conditions de pression ou les exigences réglementaires sont spécialisées, veuillez confirmer la configuration finale et les preuves de conformité auprès d’ingénieurs qualifiés et de l’autorité compétente.